中厚板熱矯直機輥系軸承:多次大修實證經驗 — 失效分析與選型指南
作者:RAYSDE 軸承 — 鋼廠與重工業軸承的供應商與 OEM 夥伴。
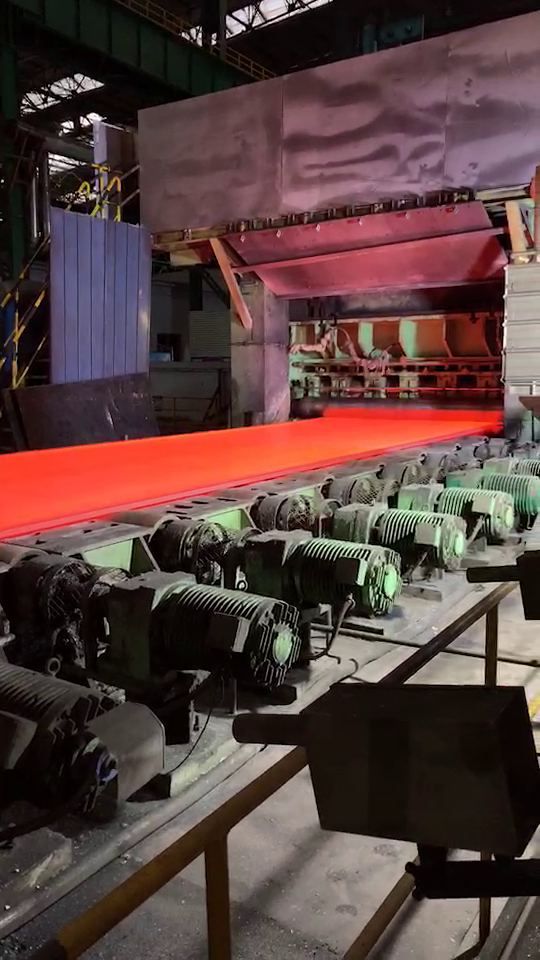
1. 應用概述:熱矯直機對其軸承做了什麼
在中/厚板軋機中,熱矯直機(矯直機)將軋線下來的約 500–900 °C 板材矯平。每根輥被驅動、承載,並從表面受熱。一臺典型的機器佈置兩排錯列輥,每根輥的兩個輥頸由各大型調心滾子軸承支承,由穿過黃銅分配器塊的油氣系統潤滑。
三個主導軸承壽命的因素:
- 沿輥頸的熱傳導升高軸承溫度、減薄膜厚。
- 載荷下的輥身撓度使輥頸不對中 — 軸承必須自調心,否則會端載。
- 污染:氧化皮粉塵與除鱗水會找到每條路徑進入軸承座。
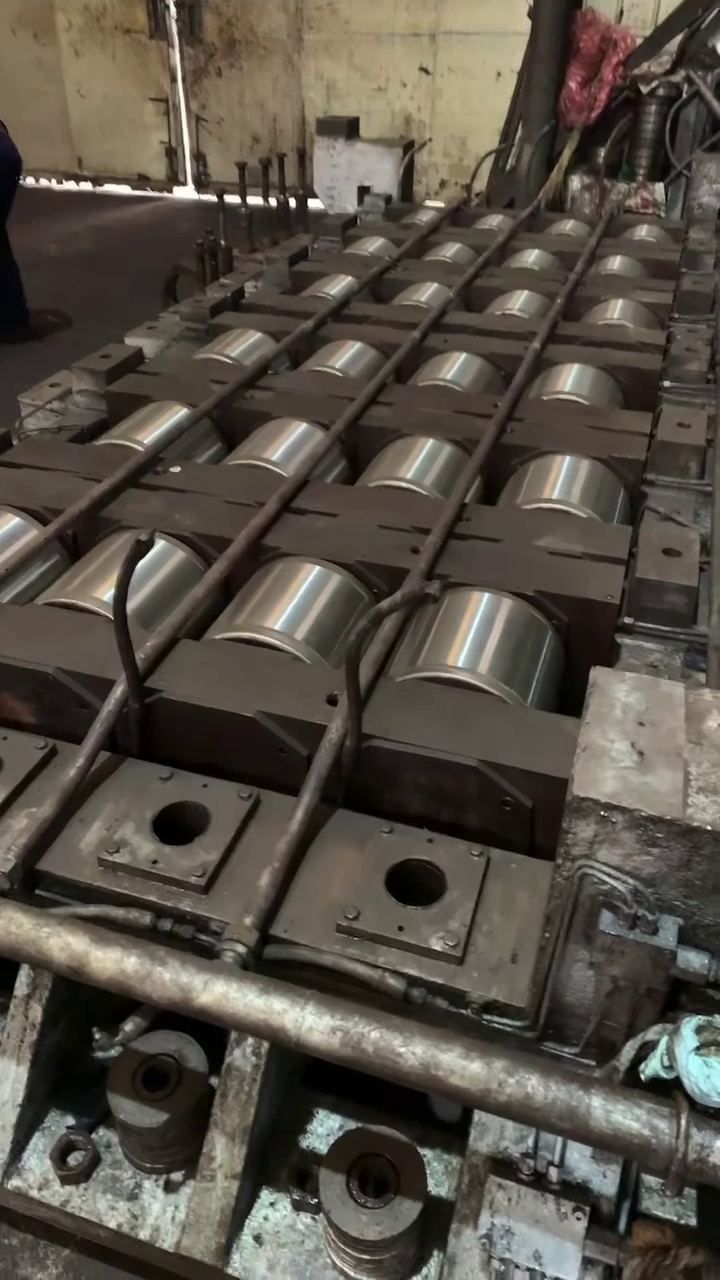
2. 案例:從多次中厚板軋機作業彙總的大修經驗
本文提煉自我們爲中厚板軋機多次完整矯直機大修供軸承的經驗 — 並非單次作業。每次大修範圍相同:拆下全部輥、檢查每個輥頸軸承、通過堆焊再製造磨損輥面、重新機加工、裝配新軸承,並用新的容積式分配器恢復油氣潤滑系統。
解體時發現的狀況一次又一次講述同一故事 — 這也是我們在大多數熱矯直機中看到的相同故事。
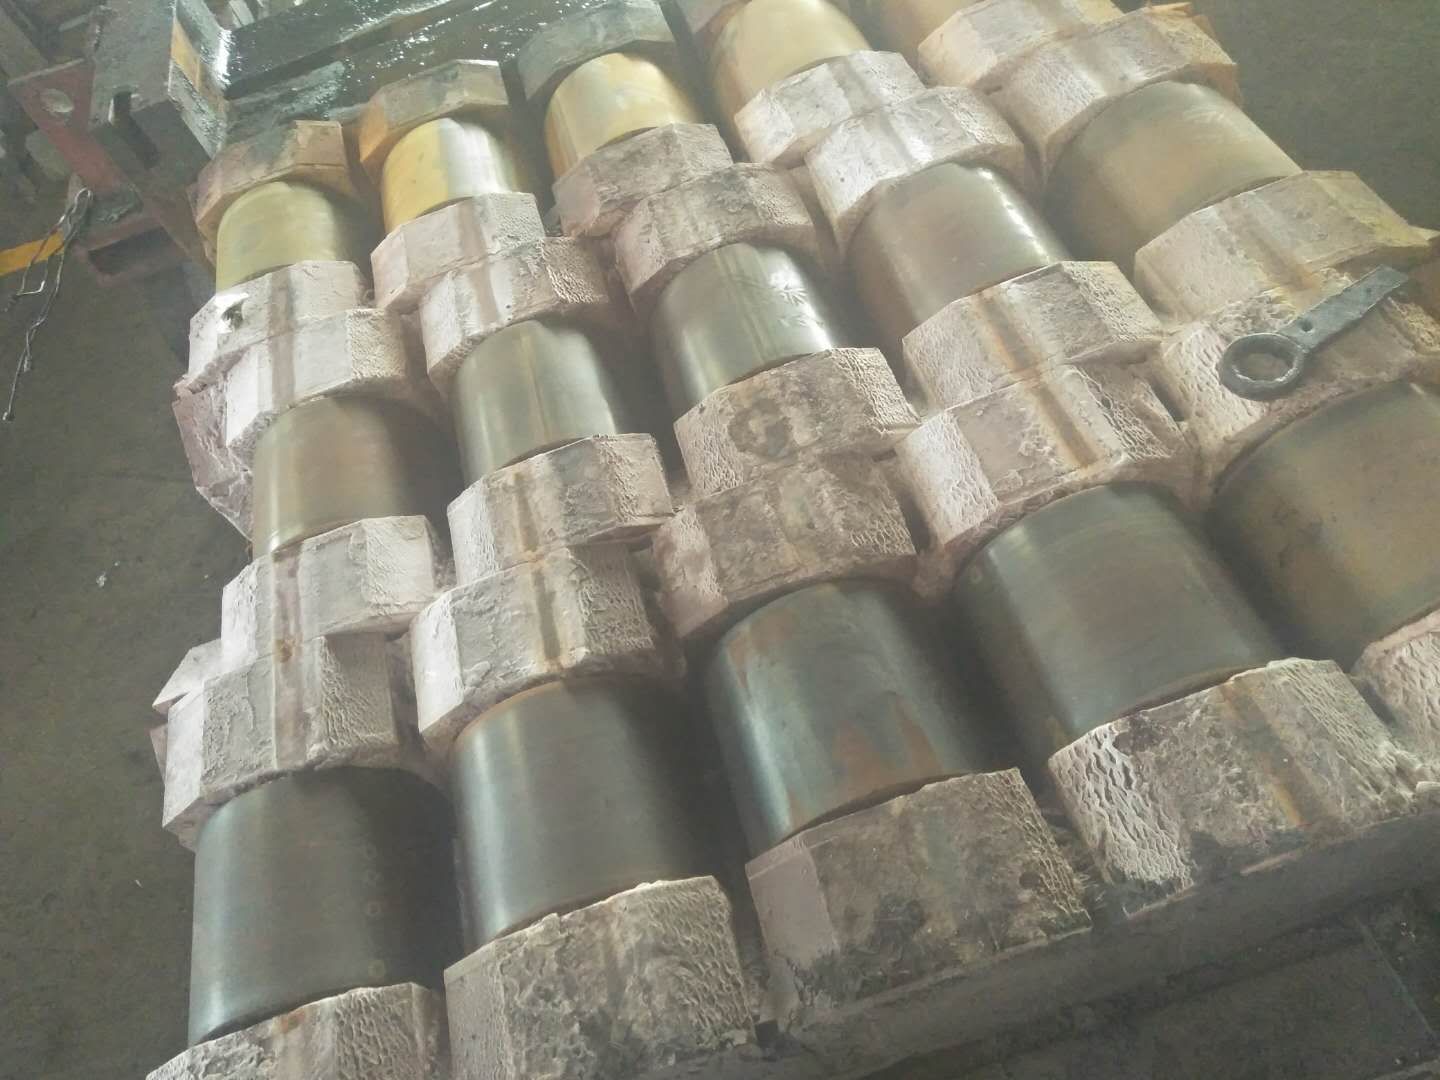
3. 失效分析:拆下軸承所呈現的現象
3.1 潤滑脂碳化與咬死(工作輥位置)
失效位置的軸承從輥頸上拆下時,外圈已被頂松、潤滑脂已轉化爲堅硬的黑色碳化物。一旦潤滑脂在持續輥頸溫度下碳化,數小時內即發生金屬對金屬接觸;由此產生的熱量使內圈膨脹、遊隙變負,軸承抱軸並在軸上爬行。
3.2 滾道擦傷與滾動體磨損
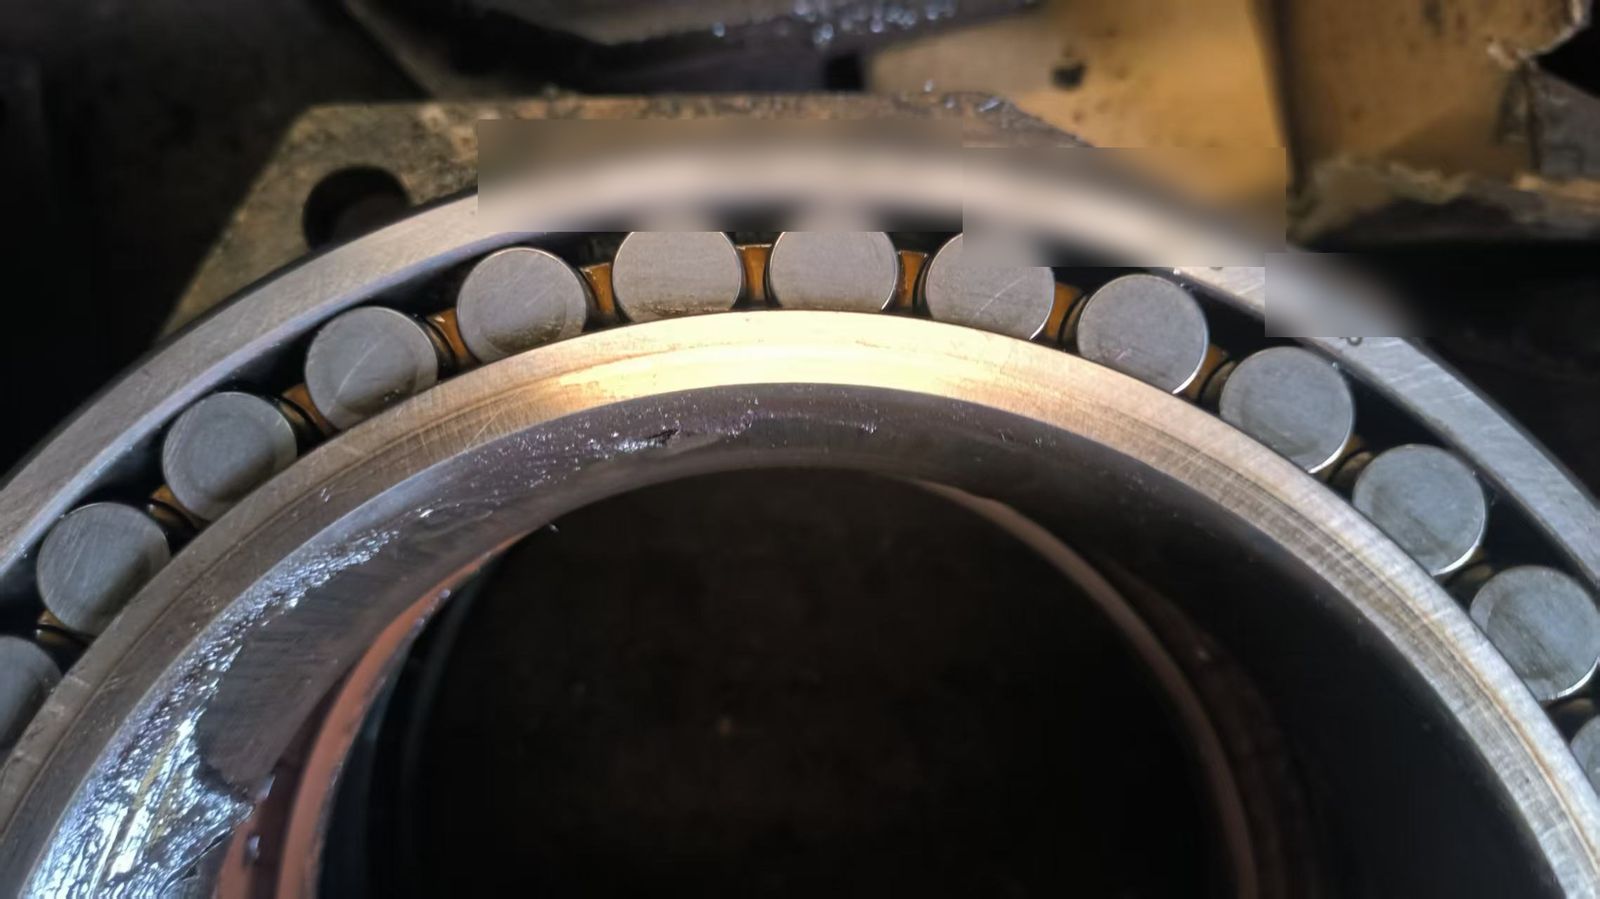
在第二個軸承上,滾動體出現表面變色,內圈滾道出現周向擦傷。當油膜過薄無法承受載荷時這是典型表現:表面微凸體微焊並撕裂,產生熱量並加速剝落。
3.3 爲何遊隙等級比品牌更重要
兩種失效模式都追溯到同一根源:熱環境疊加錯誤的內部遊隙。在熱矯直機上以常規遊隙指定的調心滾子軸承,在熱膨脹與過盈配合減薄後失去運行遊隙。解決辦法不是“更好”的軸承 — 而是正確的 C3(或 C4)遊隙、耐高溫的潤滑系統,以及能承受衝擊載荷的保持架設計。
4. 矯直機輥頸軸承選型
本矯直機兩個位置都用 雙列調心滾子軸承,使輥身撓度由內部自調心吸收而非端載。本案例中在原裝設備鋼印上發現的型號爲:支撐側 24130(150 × 250 × 100 mm)、工作輥側 23936(180 × 250 × 52 mm)— 均帶 C3 遊隙與 W33 外圈潤滑槽及油孔。
| 型號 | d × D × B (mm) | 典型位置 | 常見後綴選項(結構 / 保持架 + 遊隙) |
|---|---|---|---|
| 24130CA/W33 | 150 × 250 × 100 | 支撐輥 | CA / BE / MB / CC / EJ,C3 / C4 |
| 24132CA/W33 | 160 × 270 × 109 | 支撐輥(較大軋機) | CA / BE / MB / CC / EJ,C3 / C4 |
| 24134CA/W33 | 170 × 280 × 109 | 支撐輥(大型軋機) | CA / BE / MB / CC / EJ,C3 / C4 |
| 23936-S-MB-C3 | 180 × 250 × 52 | 工作輥 | CA / BE / MB / CC / EJ,C3 / C4 |
這些調心滾子系列共享相同的內部設計 / 保持架選項(CA、BE、MB、CC、EJ)與遊隙等級(C3、C4)。第 1 列的型號已編碼本矯直機裝用的具體變體 — 重新訂購時,先對照外圈鋼印的標記,再據您的工況與溫度選擇保持架與遊隙。
4.1 解碼此處關鍵的後綴
- C3 — 大於常規的徑向內部遊隙;輥熱到達軸承處必備。
- MB — 機加工黃銅保持架;抗衝擊與振動的重工況選擇(見下圖)。
- CC / CA / BE / EJ — 調心滾子系列的內部設計與保持架變體;CA 與 BE 用機加工保持架,CC 與 EJ 用衝壓鋼保持架。按工況選保持架(衝擊/高溫用機加工黃銅 MB,標準工況用衝壓鋼 CC/EJ)。
- W33 — 外圈油槽與三個潤滑孔,將油或脂直接送至滾動體:油氣系統的接口。
- K / K30 — 錐孔(1:12 / 1:30),用於光軸上的套簡安裝。
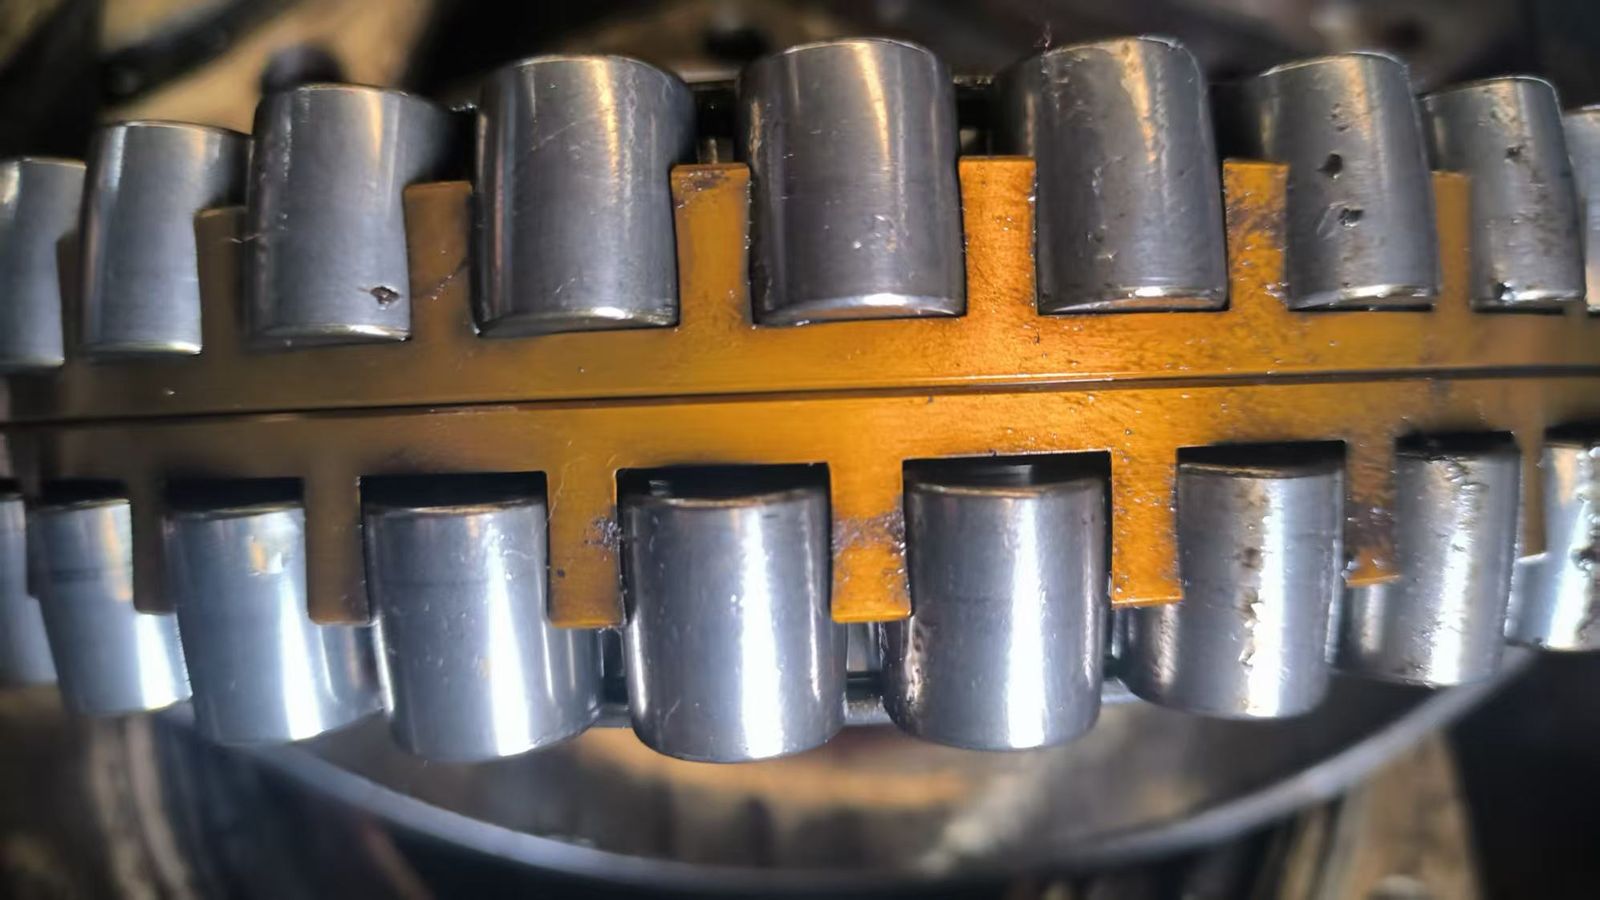
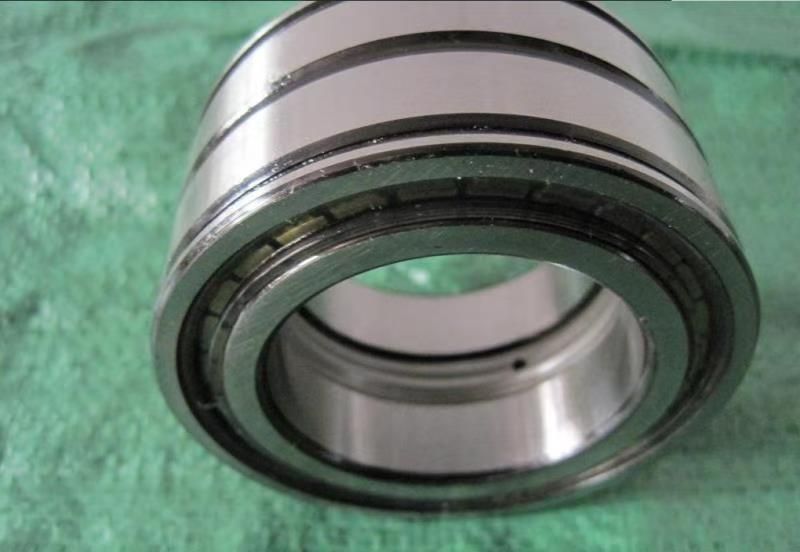
在徑向承載能力比調心更重要的位置 — 例如承受極高徑向載荷的支撐位置 — 滿裝雙列圓柱滾子軸承(NNF / SL 設計)是替代方案,在相同截面尺寸下比帶保持架設計多裝約 30% 滾動體。
5. 油氣潤滑與分配器選型
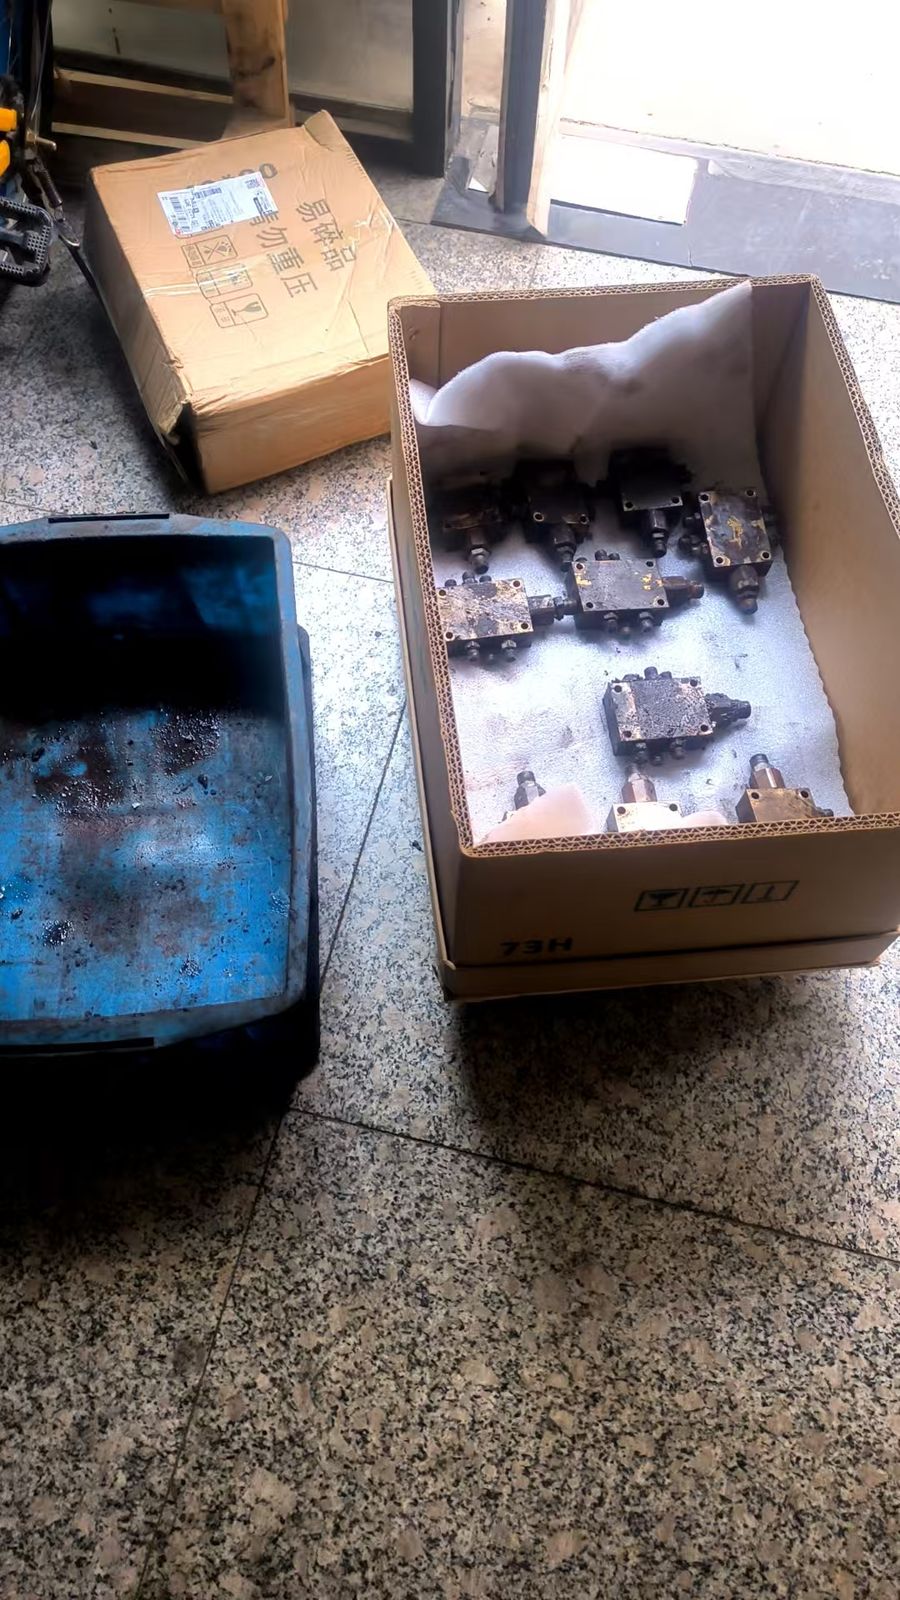
油氣系統在空氣流中將一層薄而連續的油膜輸送至每個輥頸 — 在持續高溫下遠優於潤滑脂,併產生正壓氣流將氧化皮擋在軸承座外。迴路的核心是 容積式分配器塊:
- 統計每條管線的潤滑點數量與每點每循環所需油量。
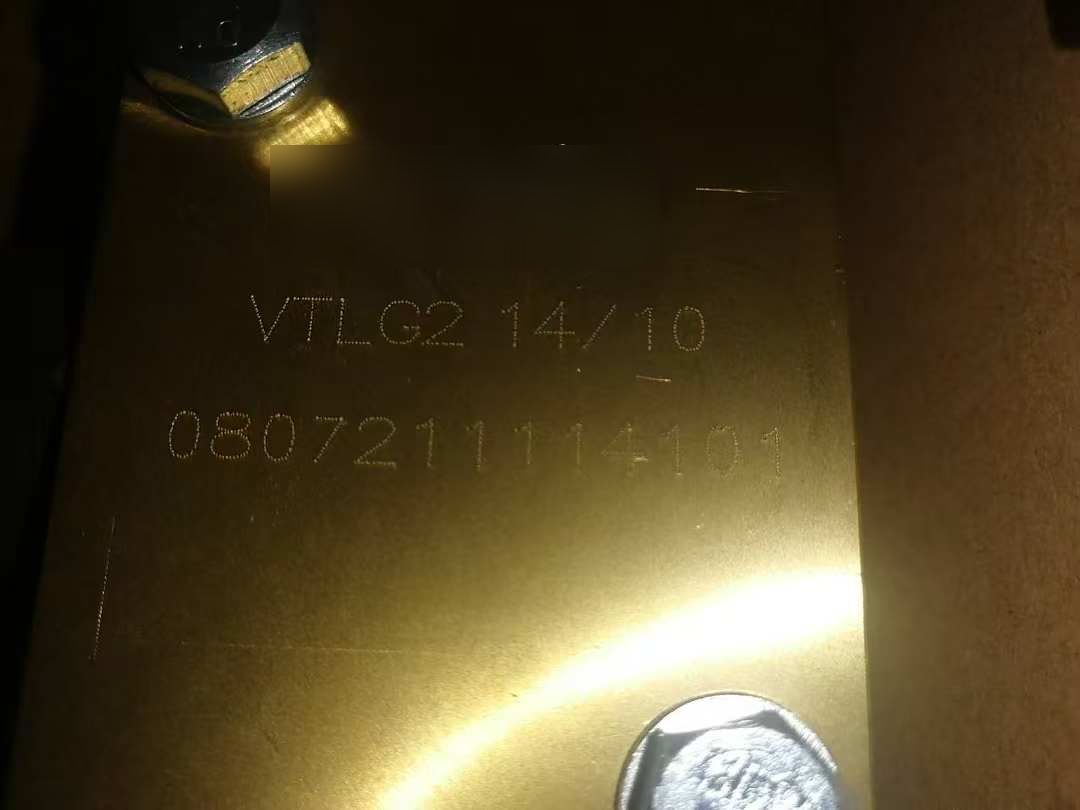
- 按單出口油量額定值(如 14/10 或 18/10 級)選每個黃銅塊,使每個出口精確計量一個點。
- 一個出口 = 一個軸承位置。切勿將兩根輥頸從單一出口三通分出。
- 分配器儘量靠近潤滑點安裝;覈對塊面的出口標記與序列可追溯性。
6. 輥面再製造:堆焊與精車
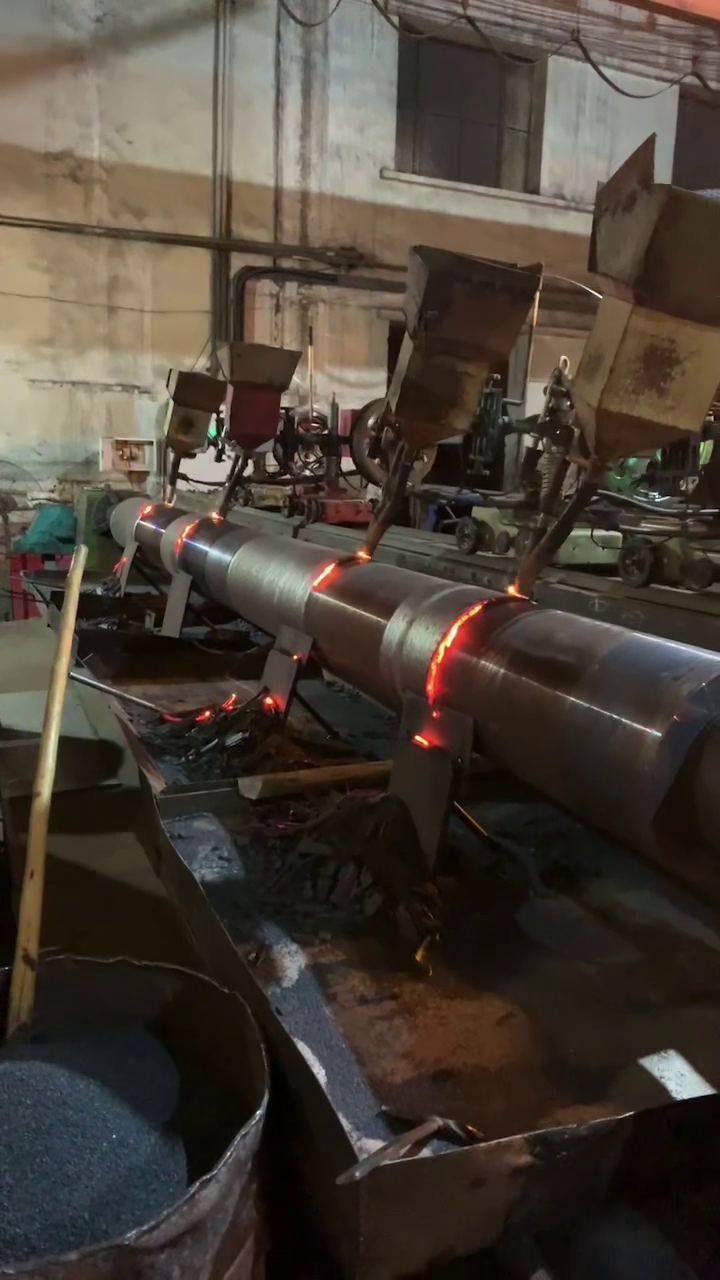
更換大型矯直機輥昂貴且慢。經濟路線 — 每次作業都用 — 是:
- 標繪缺陷於磨損輥身(在每個坑或磨損 patch 處粉筆標位)。
- 堆焊磨損表面,用硬麪焊絲,控制層間溫度。
- 應力消除,然後在重型車牀上精車回名義直徑與粗糙度。
- 同一大修中裝配新軸承 — 切勿在剛修復的輥身上覆用受熱損傷的軸承。
7. 熱矯直機軸承維護清單
- 每次更換都覈對遊隙等級(C3/C4) — 不只看尺寸。
- 確認保持架類型匹配工況:衝擊與高溫用機加工黃銅。
- 每次裝配覈對 W33 油槽與軸承座進給孔對齊。
- 每年檢查油氣分配器:計量漂移在軸承失效前不可見。
- 記錄各位置輥頸溫度;上升趨勢是最早的咬死預警。
- 取樣拆下潤滑脂:黑色、易碎潤滑脂 = 系統在軸承失效前很久就已幹運轉。
8. 常見問題
熱矯直機輥系軸承爲何早期失效?
主因是潤滑失效(輥頸溫度 150–250 °C 下潤滑脂碳化)、熱膨脹所需內部遊隙不足、氧化皮與除鱗水污染,以及不對中載荷。在我們記錄的多次大修中,咬死的軸承始終表現爲潤滑脂完全碳化、外圈移位——典型的“潤滑+遊隙”失效,而非材質缺陷。
熱矯直機輥系用哪些軸承類型?
兩個輥頸位置通常都用雙列調心滾子軸承,以便軸承吸收輥身撓度:支撐側用較寬的系列如 24130(150×250×100 mm),工作輥側用較窄的系列如 23936(180×250×52 mm)。在徑向承載能力比調心更重要的位置,也會用到滿裝圓柱滾子軸承(NNF 設計)。
C3 內部遊隙是什麼意思,爲何在本應用中不可或缺?
C3 是大於常規值的徑向內部遊隙。熱板經輥身傳導的熱量使內圈膨脹,輥頸上的過盈配合進一步減小遊隙。在熱矯直機上指定常規遊隙常導致預緊、過熱與咬死。C3——極端溫區用 C4——可對此補償。
爲何選機加工黃銅(MB)保持架而非衝壓鋼保持架?
機加工黃銅保持架強度更高,抗振動與衝擊載荷,在潤滑臨界狀態下更耐受,且高溫下不變形。對於矯直機道次典型的反覆衝擊載荷,衝壓鋼保持架在鉚釘與兜孔處磨損快;MB 黃銅保持架是軋機重工況的標準耐用選擇。
如何爲輥頸潤滑點爲油氣潤滑分配器選型?
先統計潤滑點數量,並按每個循環所需油量分組。再按單出口油量(例如 14/10、18/10 型額定值)選用黃銅容積式分配器塊,使每個輥頸由一根油氣管線精確供油。分配器須靠近潤滑點安裝,且每個出口只供一個軸承位置——切勿將一個出口分流給兩個點。
磨損的矯直機輥面能否修復而非更換?
可以。標準再製造路線是:對磨損輥身進行堆焊(硬麪)焊接,做應力消除處理,再精車回名義直徑與表面粗糙度。這以遠低於換新輥的成本恢復輥身。同一大修中務必檢查並更換軸承——在剛修復的輥身上覆用已碳化或已產生壓痕的軸承會毀掉整次修復。
能否供應與我軋機上原裝歐洲品牌軸承等效的產品?
可以。RAYSDE 按 ISO 規範供應尺寸與技術等效的調心滾子軸承與滿裝圓柱滾子軸承,匹配您原型號的遊隙等級、保持架材質與 W33 潤滑槽。將外圈上的型號鋼印發給我們,我們即可報價等效產品。
爲我中厚板軋機矯直機軸承報價需要哪些信息?
理想情況下:外圈上的軸承型號與後綴,或軸/軸承座尺寸加載荷、轉速與工作溫度。拆下軸承的照片(滾道、滾動體、保持架)可讓我們的工程師確認失效模式並推薦正確的遊隙與保持架變體。請發至 [email protected]。
RAYSDE 軸承作爲供應商與 OEM 夥伴,向世界各地的板材軋機、服務中心與檢修承包商供應調心滾子軸承與滿裝圓柱滾子軸承 — 提供三語(中文 / English / 繁體中文)技術支持。
Email: [email protected] | Web: raysde.com
本文圖片來自有記錄的板材軋機大修;選型表彙總了多臺機器上實際見到的型號。所示尺寸爲標準 ISO 公制系列尺寸。型號與照片用於檢修教育公開;照片中的原設備標識已匿名化。