中厚板热矫直机辊系轴承:多次大修实证经验 — 失效分析与选型指南
作者:RAYSDE 轴承 — 钢厂与重工业轴承的供应商与 OEM 伙伴。
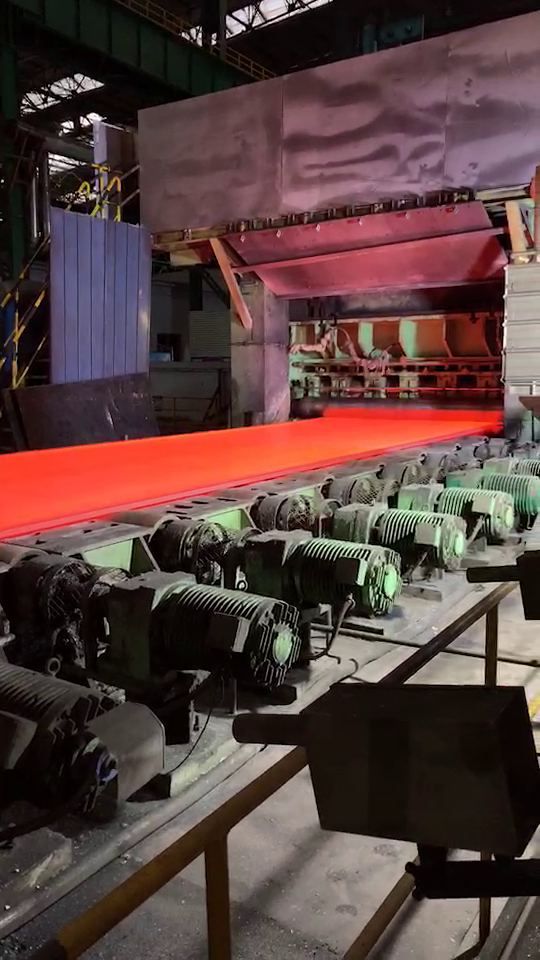
1. 应用概述:热矫直机对其轴承做了什么
在中/厚板轧机中,热矫直机(矫直机)将轧线下来的约 500–900 °C 板材矫平。每根辊被驱动、承载,并从表面受热。一台典型的机器布置两排错列辊,每根辊的两个辊颈由各大型调心滚子轴承支承,由穿过黄铜分配器块的油气系统润滑。
三个主导轴承寿命的因素:
- 沿辊颈的热传导升高轴承温度、减薄膜厚。
- 载荷下的辊身挠度使辊颈不对中 — 轴承必须自调心,否则会端载。
- 污染:氧化皮粉尘与除鳞水会找到每条路径进入轴承座。
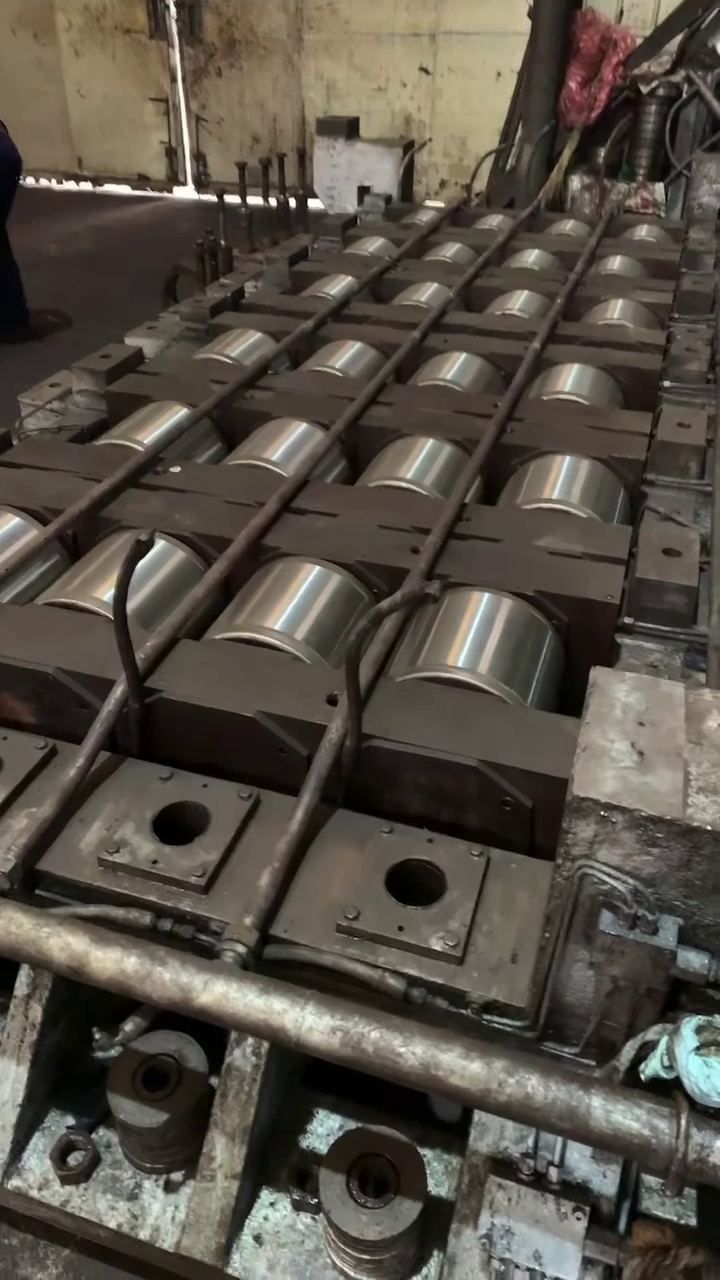
2. 案例:从多次中厚板轧机作业汇总的大修经验
本文提炼自我们为中厚板轧机多次完整矫直机大修供轴承的经验 — 并非单次作业。每次大修范围相同:拆下全部辊、检查每个辊颈轴承、通过堆焊再制造磨损辊面、重新机加工、装配新轴承,并用新的容积式分配器恢复油气润滑系统。
解体时发现的状况一次又一次讲述同一故事 — 这也是我们在大多数热矫直机中看到的相同故事。
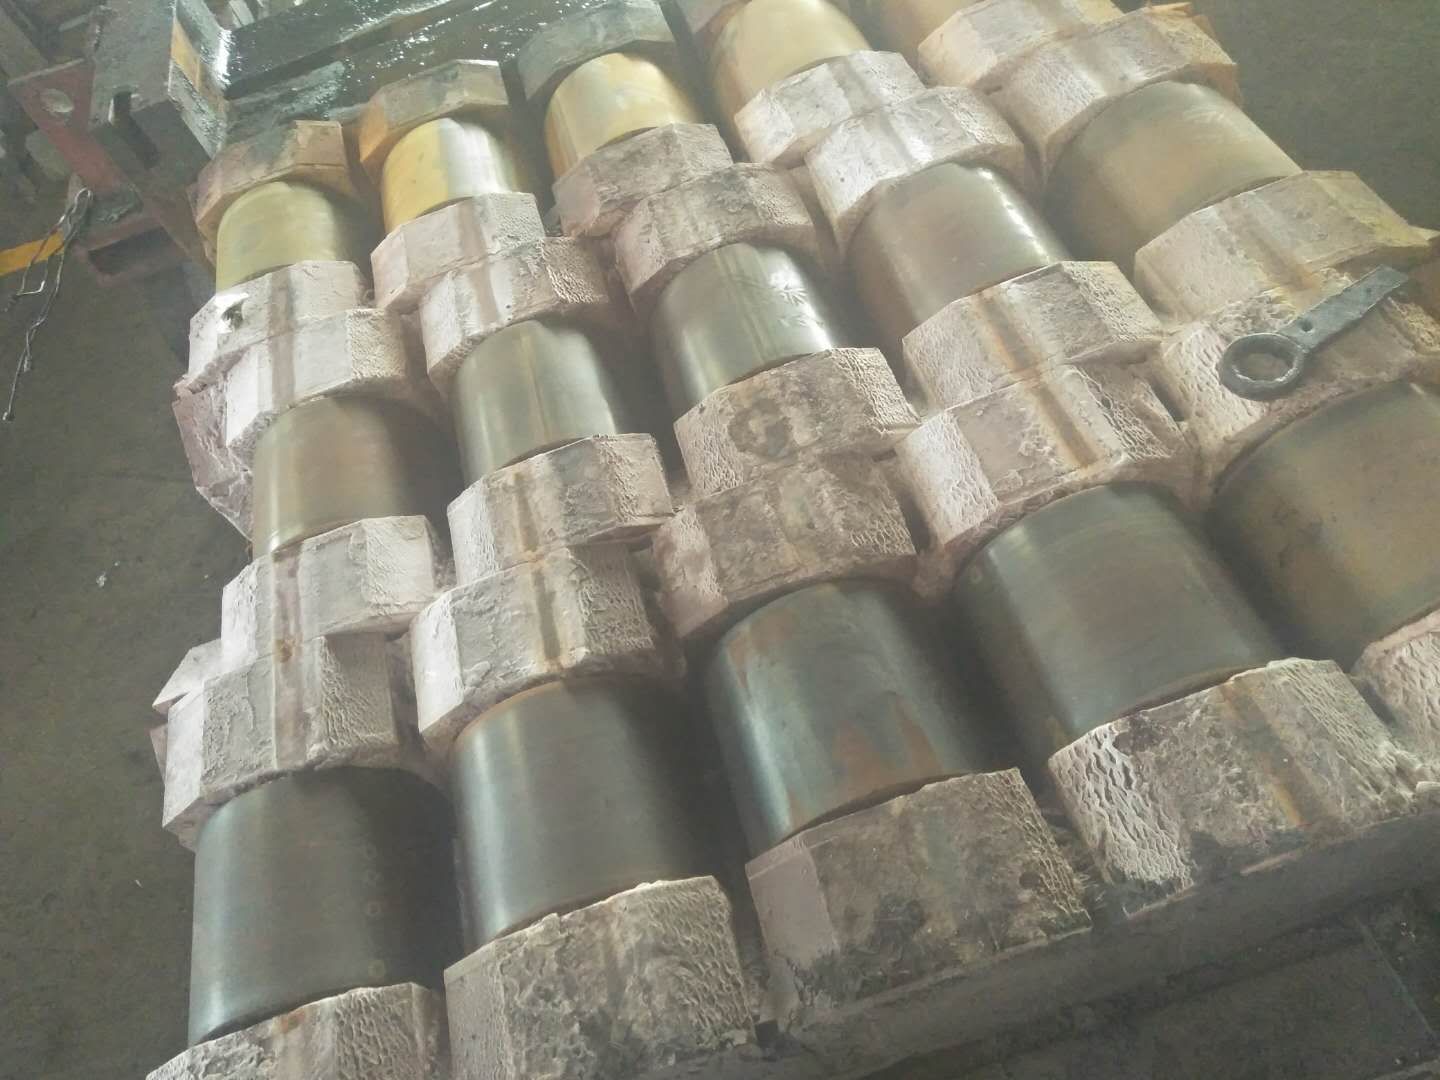
3. 失效分析:拆下轴承所呈现的现象
3.1 润滑脂碳化与咬死(工作辊位置)
失效位置的轴承从辊颈上拆下时,外圈已被顶松、润滑脂已转化为坚硬的黑色碳化物。一旦润滑脂在持续辊颈温度下碳化,数小时内即发生金属对金属接触;由此产生的热量使内圈膨胀、游隙变负,轴承抱轴并在轴上爬行。
3.2 滚道擦伤与滚动体磨损
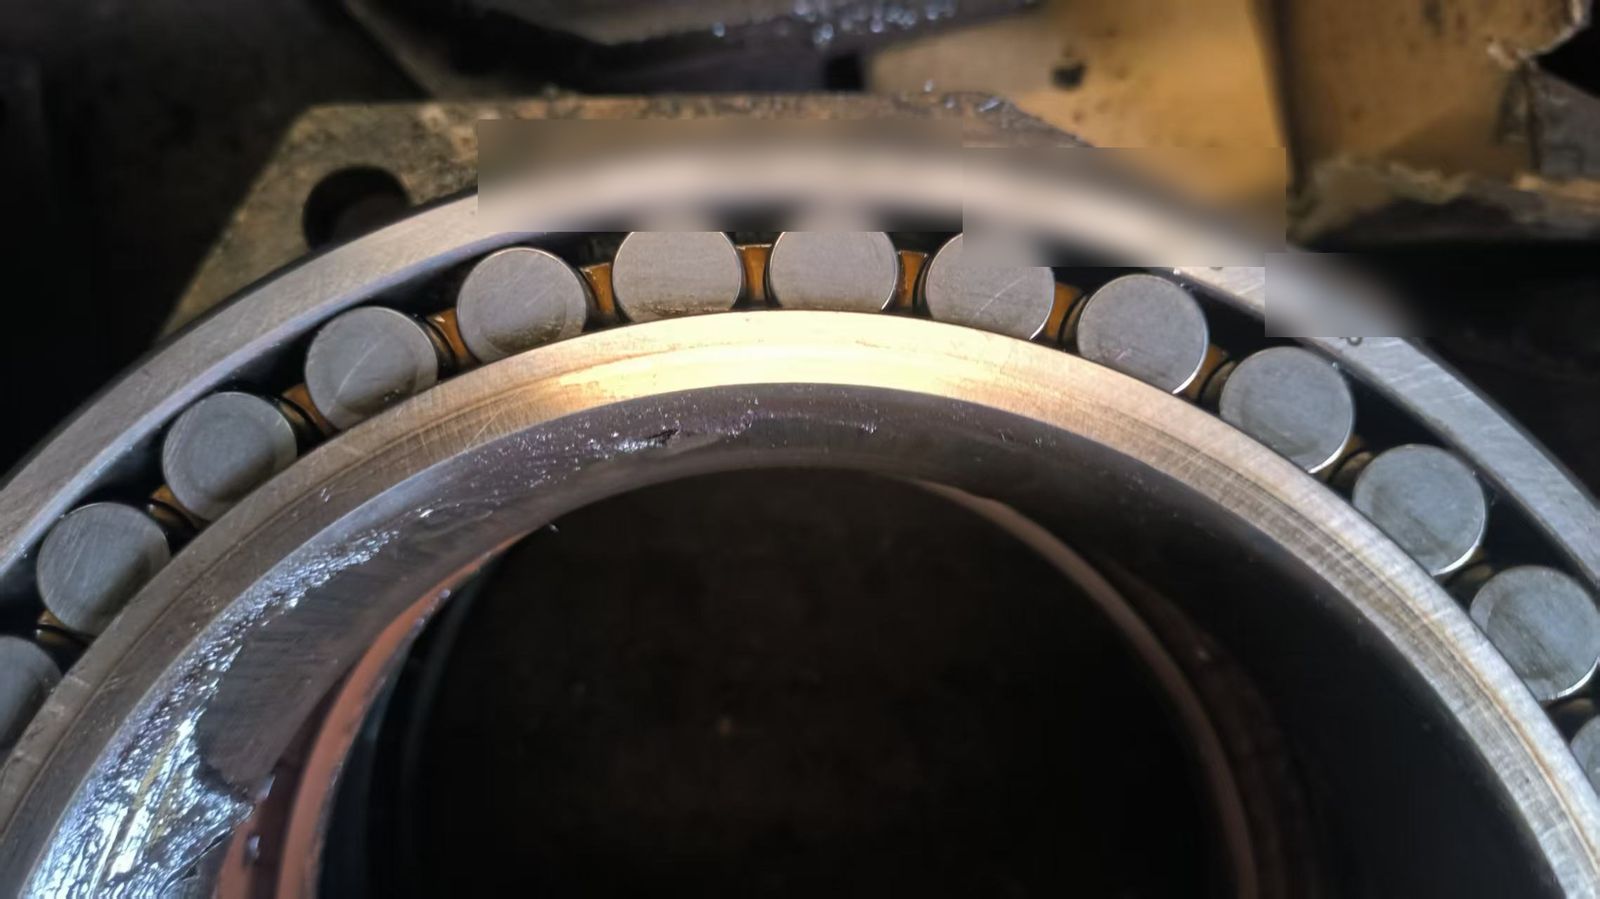
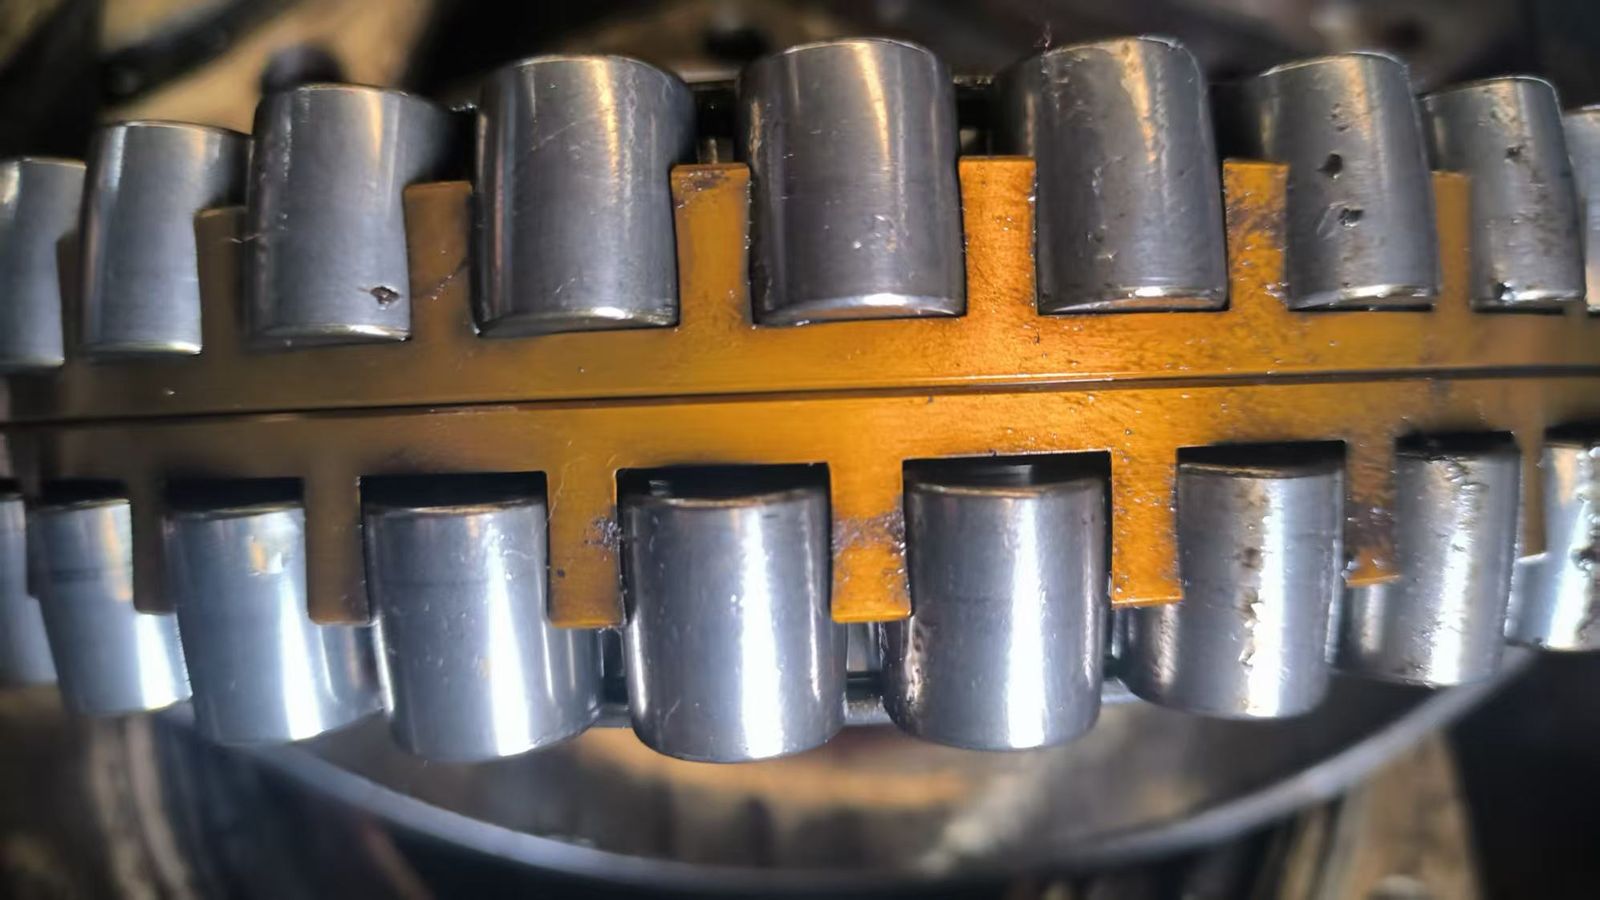
在第二个轴承上,滚动体出现表面变色,内圈滚道出现周向擦伤。当油膜过薄无法承受载荷时这是典型表现:表面微凸体微焊并撕裂,产生热量并加速剥落。
3.3 为何游隙等级比品牌更重要
两种失效模式都追溯到同一根源:热环境叠加错误的内部游隙。在热矫直机上以常规游隙指定的调心滚子轴承,在热膨胀与过盈配合减薄后失去运行游隙。解决办法不是“更好”的轴承 — 而是正确的 C3(或 C4)游隙、耐高温的润滑系统,以及能承受冲击载荷的保持架设计。
4. 矫直机辊颈轴承选型
本矫直机两个位置都用 双列调心滚子轴承,使辊身挠度由内部自调心吸收而非端载。本案例中在原装设备钢印上发现的型号为:支撑侧 24130(150 × 250 × 100 mm)、工作辊侧 23936(180 × 250 × 52 mm)— 均带 C3 游隙与 W33 外圈润滑槽及油孔。
| 型号 | d × D × B (mm) | 典型位置 | 常见后缀选项(结构 / 保持架 + 游隙) |
|---|---|---|---|
| 24130CA/W33 | 150 × 250 × 100 | 支撑辊 | CA / BE / MB / CC / EJ,C3 / C4 |
| 24132CA/W33 | 160 × 270 × 109 | 支撑辊(较大轧机) | CA / BE / MB / CC / EJ,C3 / C4 |
| 24134CA/W33 | 170 × 280 × 109 | 支撑辊(大型轧机) | CA / BE / MB / CC / EJ,C3 / C4 |
| 23936-S-MB-C3 | 180 × 250 × 52 | 工作辊 | CA / BE / MB / CC / EJ,C3 / C4 |
这些调心滚子系列共享相同的内部设计 / 保持架选项(CA、BE、MB、CC、EJ)与游隙等级(C3、C4)。第 1 列的型号已编码本矫直机装用的具体变体 — 重新订购时,先对照外圈钢印的标记,再据您的工况与温度选择保持架与游隙。
4.1 解码此处关键的后缀
- C3 — 大于常规的径向内部游隙;辊热到达轴承处必备。
- MB — 机加工黄铜保持架;抗冲击与振动的重工况选择(见下图)。
- CC / CA / BE / EJ — 调心滚子系列的内部设计与保持架变体;CA 与 BE 用机加工保持架,CC 与 EJ 用冲压钢保持架。按工况选保持架(冲击/高温用机加工黄铜 MB,标准工况用冲压钢 CC/EJ)。
- W33 — 外圈油槽与三个润滑孔,将油或脂直接送至滚动体:油气系统的接口。
- K / K30 — 锥孔(1:12 / 1:30),用于光轴上的套简安装。
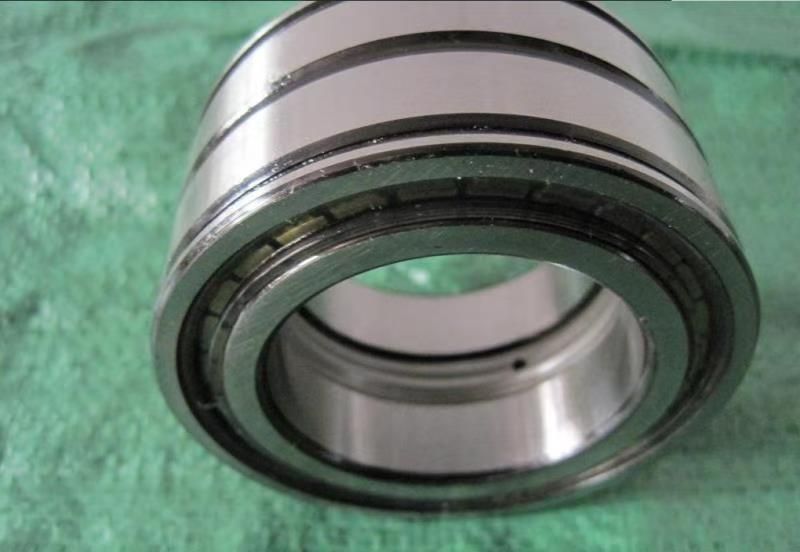
在径向承载能力比调心更重要的位置 — 例如承受极高径向载荷的支撑位置 — 满装双列圆柱滚子轴承(NNF / SL 设计)是替代方案,在相同截面尺寸下比带保持架设计多装约 30% 滚动体。
5. 油气润滑与分配器选型
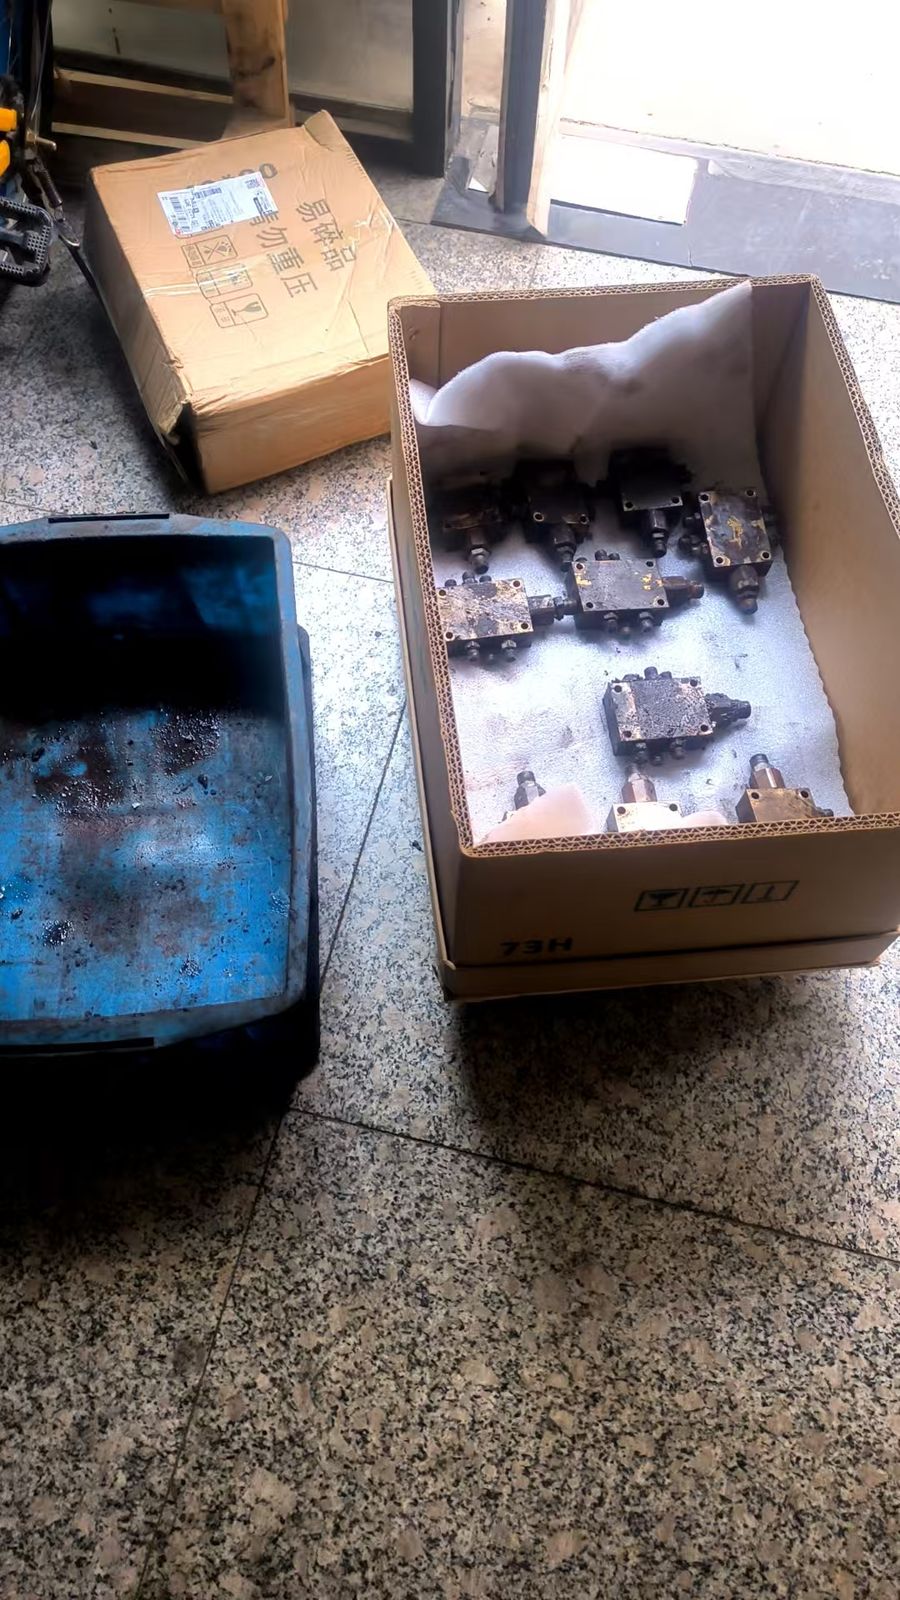
油气系统在空气流中将一层薄而连续的油膜输送至每个辊颈 — 在持续高温下远优于润滑脂,并产生正压气流将氧化皮挡在轴承座外。回路的核心是 容积式分配器块:
- 统计每条管线的润滑点数量与每点每循环所需油量。
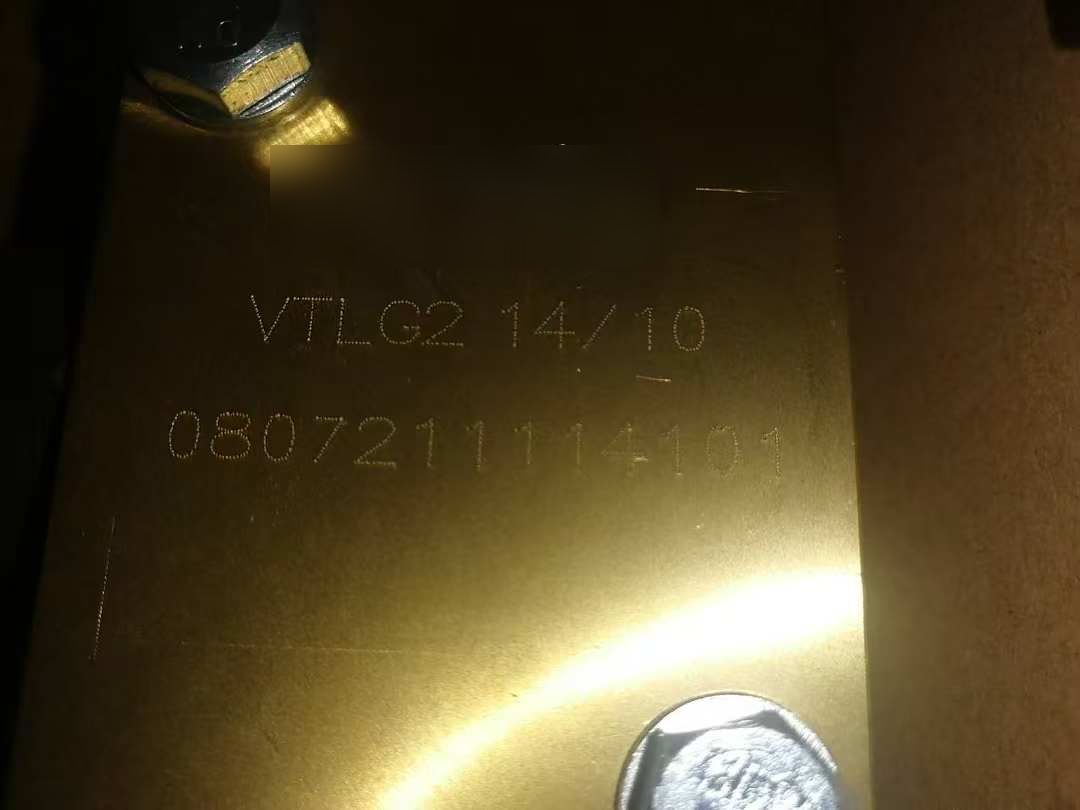
- 按单出口油量额定值(如 14/10 或 18/10 级)选每个黄铜块,使每个出口精确计量一个点。
- 一个出口 = 一个轴承位置。切勿将两根辊颈从单一出口三通分出。
- 分配器尽量靠近润滑点安装;核对块面的出口标记与序列可追溯性。
6. 辊面再制造:堆焊与精车
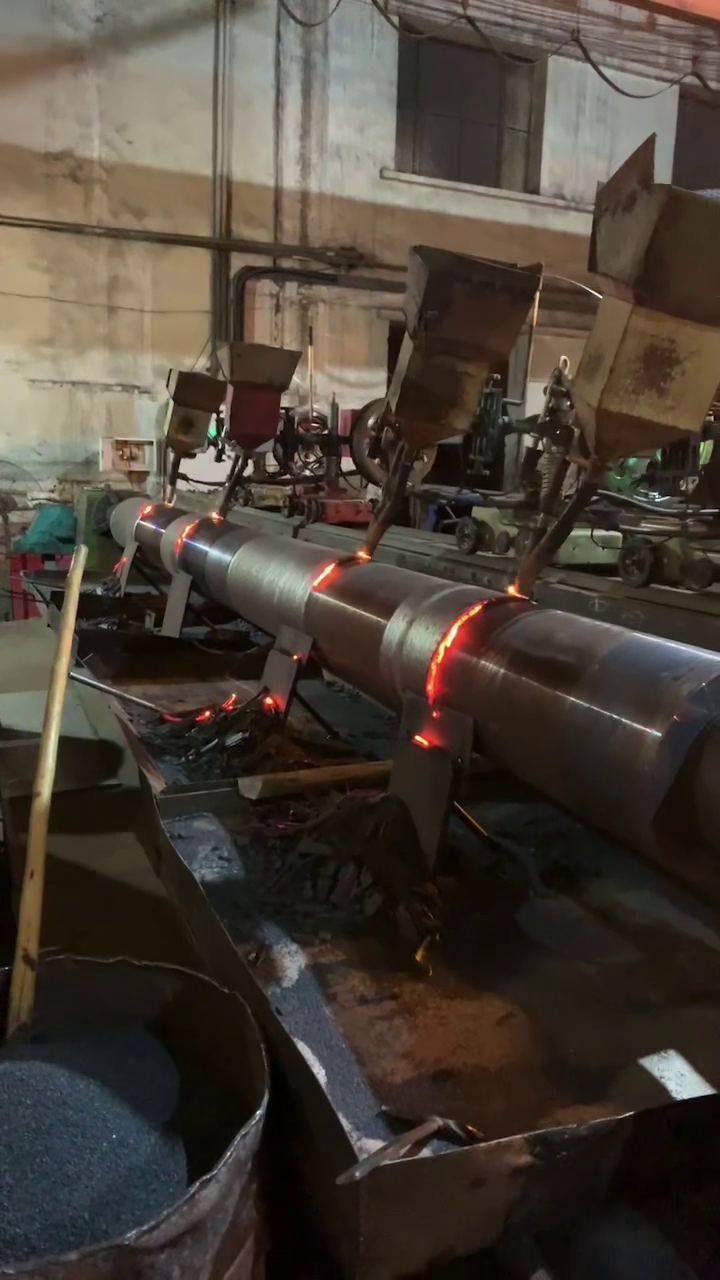
更换大型矫直机辊昂贵且慢。经济路线 — 每次作业都用 — 是:
- 标绘缺陷于磨损辊身(在每个坑或磨损 patch 处粉笔标位)。
- 堆焊磨损表面,用硬面焊丝,控制层间温度。
- 应力消除,然后在重型车床上精车回名义直径与粗糙度。
- 同一大修中装配新轴承 — 切勿在刚修复的辊身上复用受热损伤的轴承。
7. 热矫直机轴承维护清单
- 每次更换都核对游隙等级(C3/C4) — 不只看尺寸。
- 确认保持架类型匹配工况:冲击与高温用机加工黄铜。
- 每次装配核对 W33 油槽与轴承座进给孔对齐。
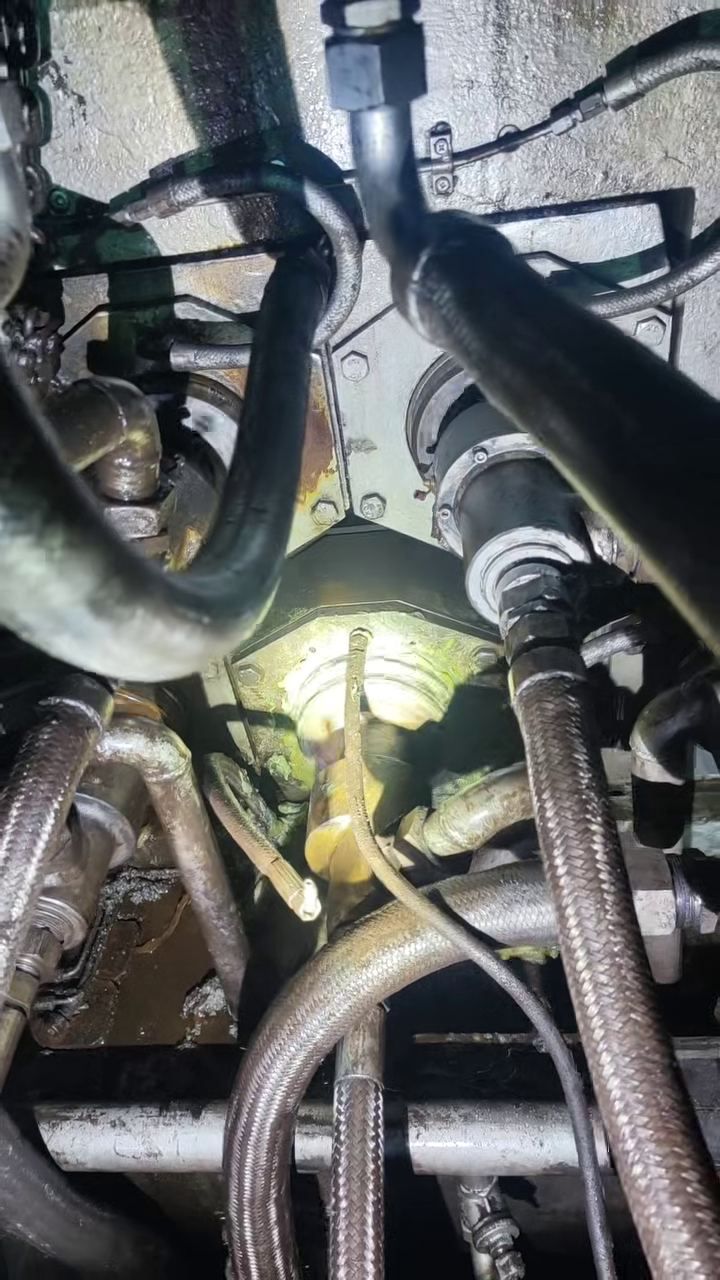
- 每年检查油气分配器:计量漂移在轴承失效前不可见。
- 记录各位置辊颈温度;上升趋势是最早的咬死预警。
- 取样拆下润滑脂:黑色、易碎润滑脂 = 系统在轴承失效前很久就已干运转。
8. 常见问题
热矫直机辊系轴承为何早期失效?
主因是润滑失效(辊颈温度 150–250 °C 下润滑脂碳化)、热膨胀所需内部游隙不足、氧化皮与除鳞水污染,以及不对中载荷。在我们记录的多次大修中,咬死的轴承始终表现为润滑脂完全碳化、外圈移位——典型的“润滑+游隙”失效,而非材质缺陷。
热矫直机辊系用哪些轴承类型?
两个辊颈位置通常都用双列调心滚子轴承,以便轴承吸收辊身挠度:支撑侧用较宽的系列如 24130(150×250×100 mm),工作辊侧用较窄的系列如 23936(180×250×52 mm)。在径向承载能力比调心更重要的位置,也会用到满装圆柱滚子轴承(NNF 设计)。
C3 内部游隙是什么意思,为何在本应用中不可或缺?
C3 是大于常规值的径向内部游隙。热板经辊身传导的热量使内圈膨胀,辊颈上的过盈配合进一步减小游隙。在热矫直机上指定常规游隙常导致预紧、过热与咬死。C3——极端温区用 C4——可对此补偿。
为何选机加工黄铜(MB)保持架而非冲压钢保持架?
机加工黄铜保持架强度更高,抗振动与冲击载荷,在润滑临界状态下更耐受,且高温下不变形。对于矫直机道次典型的反复冲击载荷,冲压钢保持架在铆钉与兜孔处磨损快;MB 黄铜保持架是轧机重工况的标准耐用选择。
如何为辊颈润滑点为油气润滑分配器选型?
先统计润滑点数量,并按每个循环所需油量分组。再按单出口油量(例如 14/10、18/10 型额定值)选用黄铜容积式分配器块,使每个辊颈由一根油气管线精确供油。分配器须靠近润滑点安装,且每个出口只供一个轴承位置——切勿将一个出口分流给两个点。
磨损的矫直机辊面能否修复而非更换?
可以。标准再制造路线是:对磨损辊身进行堆焊(硬面)焊接,做应力消除处理,再精车回名义直径与表面粗糙度。这以远低于换新辊的成本恢复辊身。同一大修中务必检查并更换轴承——在刚修复的辊身上复用已碳化或已产生压痕的轴承会毁掉整次修复。
能否供应与我轧机上原装欧洲品牌轴承等效的产品?
可以。RAYSDE 按 ISO 规范供应尺寸与技术等效的调心滚子轴承与满装圆柱滚子轴承,匹配您原型号的游隙等级、保持架材质与 W33 润滑槽。将外圈上的型号钢印发给我们,我们即可报价等效产品。
为我中厚板轧机矫直机轴承报价需要哪些信息?
理想情况下:外圈上的轴承型号与后缀,或轴/轴承座尺寸加载荷、转速与工作温度。拆下轴承的照片(滚道、滚动体、保持架)可让我们的工程师确认失效模式并推荐正确的游隙与保持架变体。请发至 [email protected]。
RAYSDE 轴承作为供应商与 OEM 伙伴,向世界各地的板材轧机、服务中心与检修承包商供应调心滚子轴承与满装圆柱滚子轴承 — 提供三语(中文 / English / 繁體中文)技术支持。
Email: [email protected] | Web: raysde.com
本文图片来自有记录的板材轧机大修;选型表汇总了多台机器上实际见到的型号。所示尺寸为标准 ISO 公制系列尺寸。型号与照片用于检修教育公开;照片中的原设备标识已匿名化。